Ambalajele cu pereți subțiri — gândiți-vă la căni de iaurt, cuve de margarină, recipiente pentru delicatese și capace cu pereți subțiri — reprezintă unul dintre cele mai solicitante segmente ale industriei de turnare prin injecție. Grosimea pereților părților variază în mod obișnuit între 0,25 mm și 1,0 mm, cu rapoarte dintre lungimea și grosimea fluxului depășind adesea 200:1. Timpii ciclului sunt măsurați în secunde (de obicei 3-8 secunde), iar volumele anuale de producție depășesc frecvent 10 milioane de părți per matriță.
În calitate de tehnician de matriță cu experiență, specializat în matrițe de ambalare cu cavitație mare, am văzut cum micile defecte de proiectare pot deveni catastrofale în turnarea cu pereți subțiri. Un dezechilibru al porții de 5% poate însemna că unele cavități sunt supra-ambalate, în timp ce altele sunt scurte. O variație de răcire de 5°C poate cauza deformare care face piesele inutilizabile la 1.000 de părți pe oră.
Acest article se concentrează pe aspectele tehnice cheie ale proiectării și fabricării matrițelor de ambalare cu pereți subțiri de înaltă performanță. Indiferent dacă modelați recipiente cu pereți subțiri, capace sau pahare, înțelegerea acestor principii vă va ajutaobțineți cicluri mai rapide, o calitate mai bună a pieselor și o durată de viață mai lungă a matriței.
Turnarea cu pereți subțiri supune matrițele la condiții extreme: presiuni de injecție foarte mari (până la 2.000 bar), cicluri rapide de încălzire și răcire și flux de topire cu viteză mare.
Oțeluri de matriță recomandate:
|
Steel Grade |
Duritate |
Proprietăți cheie |
Aplicație tipică |
|
H13 / 1.2344 / SKD61 |
48–52 HRC |
Duritate ridicată, gbună rezistență la oboseală termică |
Miez și plăci cavitate, matrițe generale pentru pereți subțiri |
|
Inoxidabil 1.2316 / S136 |
48–52 HRC |
Rezistență la coroziune pentru aplicații în contact cu alimentele |
Ambalaje pentru produse acide sau umede |
|
DC53 |
58–62 HRC |
Rezistență superioară la uzură pentru materiale foarte umplute |
Forme cu cavitație mare care prelucrează PP cu umpluturi >30%. |
Considerent cheie: Pentru cavitație extrem de mare (de exemplu, 64 sau 96 de cavități), baza matriței în sine trebuie să fie realizată din oțel de înaltă rezistență (de exemplu, P20 precălit sau 1.2738) pentru a rezista la presiunea de injecție fără deformarea plăcii.
Canalul fierbinte este inima oricărei matrițe de ambalare cu pereți subțiri. Trebuie să furnizeze topitură în fiecare cavitate simultan, cu echilibru perfect, cădere minimă de presiune și control precis al temperaturii.
Elemente critice de proiectare:
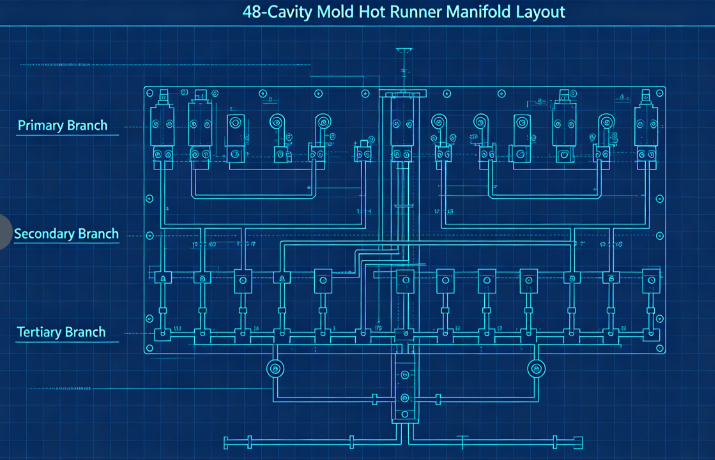
a) Canale de curgere echilibrate: pentru matrițele cu mai multe cavități (de obicei 32, 48, 64 sau 96 de cavități), echilibrarea naturală este esențială. Aceasta înseamnă că fiecare cavitate are exact aceeași lungime de curgere. Un aspect tipic utilizează un distribuitor primar, colectoare secundare și ramuri terțiare, toate prelucrate la dimensiuni identice.
b) Tipul de poartă și locația: Pentru containerele cu pereți subțiri, cele mai comune tipuri de poartă sunt: Porți de margine (pentru piesele cu un perete lateral drept) Porți cu supape (pentru diafragme sau deschidere directă în partea inferioară) Porți submarine (pentru piesa curată fără vestigii de poartă) Poarta trebuie să fie dimensionată corect - prea mică, iar încălzirea prin forfecare cauzează degradare; prea mare, iar vestigiile de poartă devin inacceptabile. Dimensiunile tipice ale porții pentru cupele cu pereți subțiri variază de la 0,8 mm la 1,5 mm în diametru.
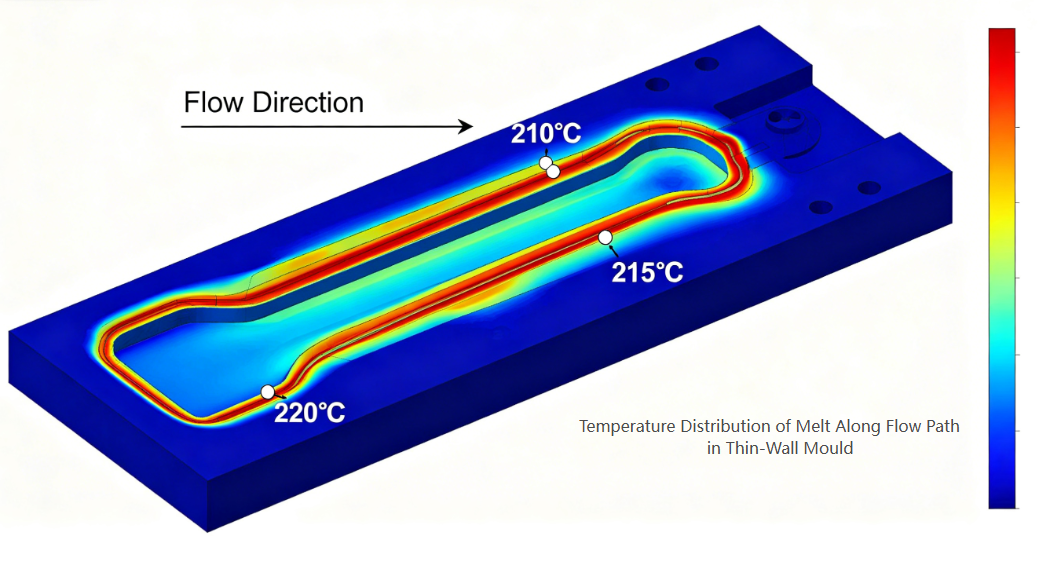
c) Echilibru termic: Fiecare duză trebuie să aibă control independent de temperatură. Canalele colectoarelor trebuie încălzite uniform (folosind încălzitoare cu două zone sau trei zone) pentru a evita punctele fierbinți sau melcurile reci.
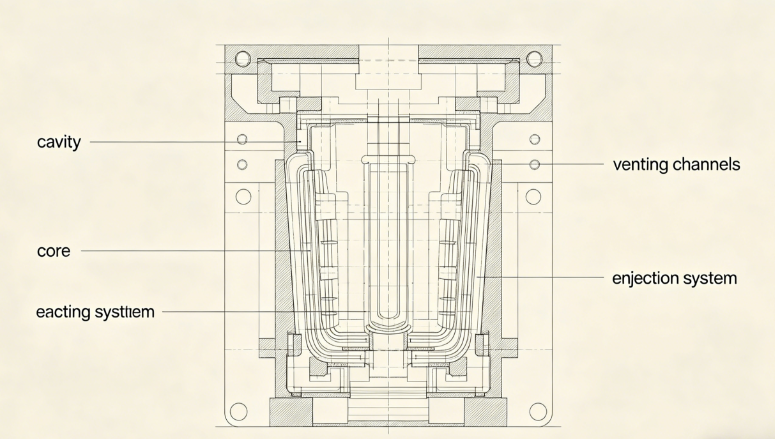
Piesele cu pereți subțiri necesită dimensiuni extrem de precise ale cavității și ale miezului pentru a obține o grosime constantă a peretelui.
Considerații cheie:
a) Distribuția grosimii peretelui: Mențineți grosimea uniformă a peretelui în ±0,02 mm. Variațiile de grosime creează răcire diferențială și deformare. Utilizați analiza curgerii matriței pentru a optimiza designul înainte de a tăia oțelul.
b) Aerisire: turnarea cu pereți subțiri utilizează injecție de mare viteză (adesea 200–500 mm/s). Aerul prins în cavitate trebuie să scape instantaneu. Adâncimi de aerisire recomandate: 0,02–0,03 mm pentru PP0,01–0,02 mm pentru PS sau PET
Orificiile de ventilație trebuie plasate în ultimul punct de umplere, de-a lungul liniei de despărțire și în jurul știfturilor de evacuare.c) Unghiuri de aspirare: pentru piesele cu pereți subțiri, se recomandă un tiraj minim de 1° pe latură (1,5–2° pentru recipientele mai adânci). Tirajul insuficient duce la zgâriere, blocare cu vid și probleme de ejecție.
d) Finisarea suprafeței: Suprafețele din cavitate pentru părțile clare sau lucioase necesită finisare SPI A-1 (oglindă); pentru recipientele opace pentru lactate, este suficient SPI B-1 (granulație 600).
Răcirea domină timpul ciclului în turnarea cu pereți subțiri, reprezentând de obicei 60-80% din ciclul total. Răcirea eficientă este cheia unei productivități ridicate.
Principii de proiectare:
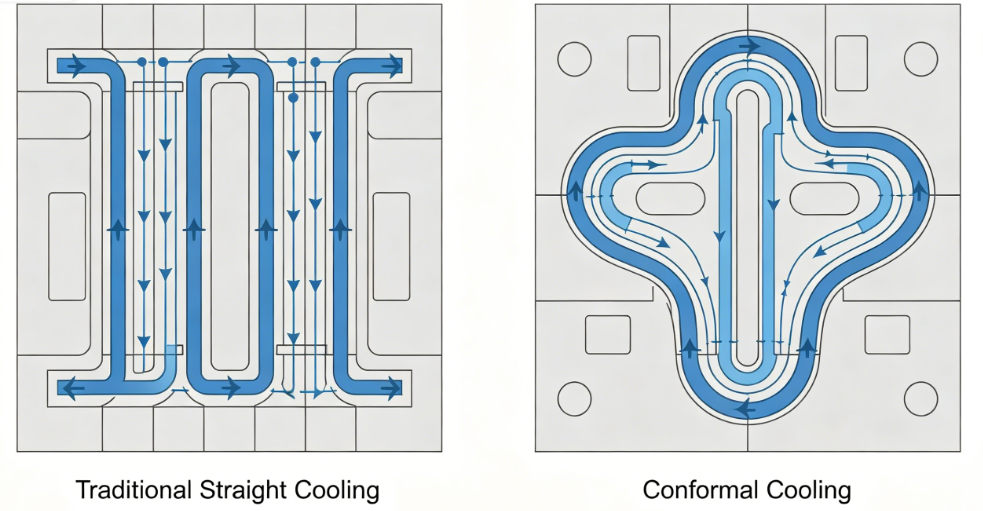
a) Răcire conformă: Canalele tradiționale de răcire forate drepte sunt adesea prea departe de suprafața cavității. Canalele de răcire conforme - care urmează conturul piesei - pot reduce timpul de răcire cu 30-50%. Acestea sunt de obicei create folosind imprimarea 3D sau prelucrarea CNC a inserțiilor cu canale curbe.
b) Parametrii canalului de răcire:
c) Răcire de înaltă eficiență: Folosiți barbote sau deflectoare în miez acolo unde spațiul este limitat. Pentru miezuri înalte, instalați inserții de răcire în spirală sau conducte de căldură.
d) Separarea circuitului de răcire: Circuitele independente pentru plăcile cavității și miezului permit debite și temperaturi diferite pentru a optimiza eliberarea pieselor și pentru a minimiza deformarea.
Părțile cu pereți subțiri au o rigiditate scăzută și pot fi ușor deformate în timpul ejectării. Sistemul de evacuare trebuie să fie blând, dar fiabil.
Recomandări de proiectare:
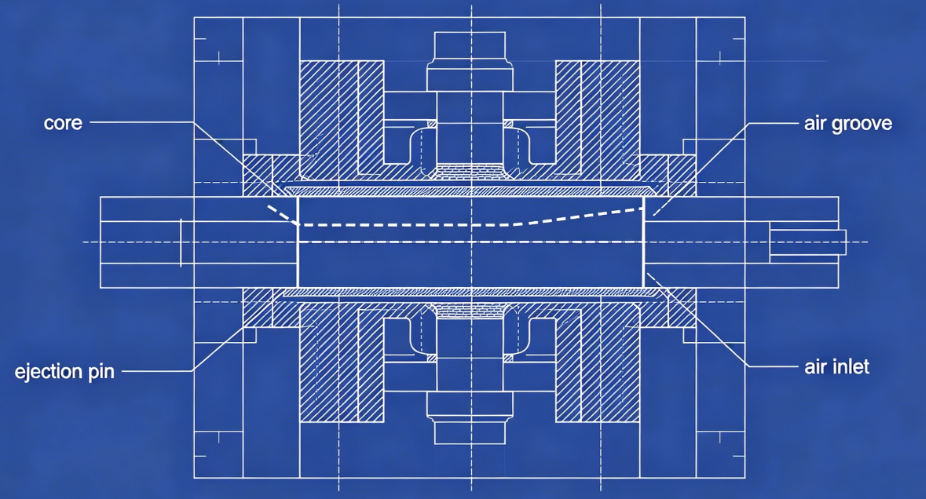
a) Evacuarea aerului: pentru multe recipiente cu pereți subțiri (în special cupe), ejecția asistată cu aer este ideală. Aerul comprimat (2–4 bar) este introdus între miez și piesă prin micro-caneluri sau inserții poroase, plutind piesa de pe miez.
b) Placă de decuplare: Pentru piesele cu degajări sau pereți laterali adânci, o placă de decupare mecanică asigură o forță de ejectare uniformă pe întregul perimetru al piesei.
c) Știfturi de evacuare: Când știfturile sunt inevitabile, utilizați mulți știfturi cu diametru mic (2–3 mm) plasați pe nervuri sau suprafețe ascunse. Evitați știfturile mari care lasă urme vizibile.
d) Timp: Secvența de ejectare ar trebui să înceapă numai după ce piesa s-a răcit suficient pentru a evita deformarea. Folosiți o scurtă întârziere la rece după deschiderea mucegaiului.
Chiar și cea mai bună matriță nu poate produce piese bune fără setări adecvate de proces. Parametri cheie pentru turnarea cu pereți subțiri:
|
Parametru |
Gama tipică |
Note |
|
Viteza de injectare |
200–500 mm/s |
Viteză mare umple secțiunile subțiri înainte de înghețare |
|
Presiunea de injectare |
1.200–2.000 bar |
Necesar pentru a depăși rezistența la curgere |
|
Temperatura de topire |
190–240°C (PP), 230–280°C (PS) |
Optimizați pentru vâscozitate |
|
Temperatura mucegaiului |
10–25°C (canal rece) sau 30–60°C (canal cald) |
Răcire echilibrată |
|
Presiunea din spate |
5-15 bar |
Pentru consistența plastificării |
|
Defect |
Cauză legată de mucegai |
Soluţie |
|
Lovituri scurte |
Aerisire insuficientă sau porți subdimensionate |
Adăugați orificii de aerisire la punctele finale ale fluxului; mariti porti |
|
Warpage |
Răcire neuniformă sau umplere dezechilibrată |
Îmbunătățiți uniformitatea răcirii; alergători de echilibru |
|
Urme de chiuvetă |
Locație proastă a porții sau ambalare insuficientă |
Mutați poarta în secțiunea groasă; adăugați timp de ambalare |
|
Vestigiul de poartă prea sus |
Design necorespunzător al porții |
Comutați la poarta supapei sau la poarta submarină |
|
Lipirea de miez |
Tiraj insuficient sau eșec de evacuare a aerului |
Creșterea tirajului; caneluri de aer curat |
|
Urme de arsuri |
Aerisire inadecvată |
Adânciți orificiile de ventilație în limitele materialelor |
Challenge: Un client a cerut o matriță cu 48 de cavități pentru căni de iaurt de 150 ml (PP, grosimea peretelui de 0,45 mm, ciclu de 4 secunde, anualcere 20 de milioane de piese).
Acțiuni întreprinse:
Rezultate:
Tehnologia matrițelor de ambalare cu pereți subțiri reprezintă punctul culminant al ingineriei matrițelor de injecție. Cerințele de cavitație ridicată, cicluri sub secunde și producție fără defecte împing fiecare aspect al designului matriței la limită. Formele de succes cu pereți subțiri necesită:
Precizie în prelucrarea cavității/miezului (±0,01 mm)
Balanță în canalele de curgere a canalului cald
Eficiență în răcirea conformă
Fiabilitate în sistemele de ejecție
Înțelegerea comportamentului materialului și a dinamicii procesului
Fsau producătorii de matrițe care doresc să investească în instrumente avansate de proiectare și producție de precizie, sectorul ambalajelor cu pereți subțiri oferă oportunități extraordinare – atât în ceea ce privește provocările tehnice, cât și creșterea afacerii.
Telefon: +86-18957424655
Mobil: +86-18957424655
E-mail: sale@taizhoumold.com
Abordare:No.18 Shangxian Road, zona industrială Beicheng, districtul Huangyan, orașul Taizhou, provincia Zhejiang, China
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Toate drepturile rezervate.