URMAȚI-NE:

Ştiri

Matrite cu capac cu cavitate mare, de mare viteză: turnare prin compresie vs. turnare prin injecție

2026-05-09 0 Lasă-mi un mesaj

Introducere
Capacele de sticle sunt printre cele mai mari produse din plastic din lume. O singură marcă de băutură sau apă poate consuma milioane de capace zilnic. Pentru a satisface această cerere, tehnologiile de matriță și proces au evoluat pentru a produce capace la cicluri sub-4 secunde, cu 48, 64 sau chiar 96 de cavități per matriță. Două tehnologii dominante concurează în acest spațiu: turnarea prin compresie și turnarea prin injecție. Fiecare are punctele sale forte, iar înțelegerea lor este esențială pentru orice producător de matrițe sau modelator care servește industria de închidere.
În calitate de tehnician de matriță cu zeci de ani de experiență în matrițe de ambalare cu cavitație înaltă, vă voi prezenta nuanțele tehnice ale ambelor metode, apoi mă voi concentra pe tehnologiile de turnare prin injecție care permit producția de capace de mare viteză, cu cavitate înaltă — controlul porții supapei cu canal cald, ejecția de mare viteză și optimizarea răcirii — încheind cu un studiu de caz real al matriței 48.
1. Turnare prin compresie vs. turnare prin injecție pentru capace
Procesul de turnare prin compresie:
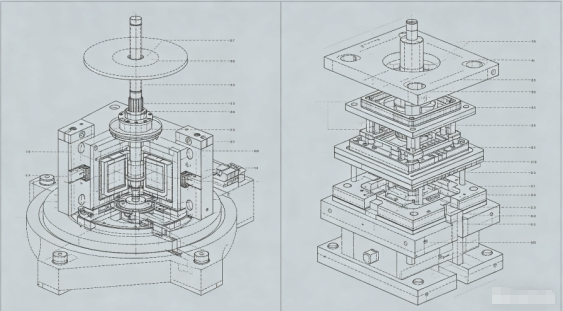
Un paraison din plastic topit pre-cântărit (de obicei PP sau HDPE) este aruncat într-o cavitate deschisă a matriței. Forma se închide, comprimând materialul în forma capacului. După un timp scurt de răcire, capacul este scos. Acest proces este continuu și rotativ: mai multe matrițe pe un carusel se deschid și se închid în secvență.
Proces de turnare prin injecție:
Plasticul topit este injectat sub presiune ridicată într-o cavitate închisă a matriței prinUn sistem cu canal fierbinte. După împachetare și răcire, matrița se deschide și capacele sunt scoase. Forma poate avea 32, 48, 64 sau mai multe cavități.

Caracteristica
Turnare prin compresie
Turnare prin injecție
Timp de ciclu
2-4 secunde (foarte rapid)
4-8 secunde (depinde de cavitație)
Cavitația
Nelimitat (rotativ)
Limitat de tonajul clemei mașinii și dimensiunea platanului
Flexibilitatea designului capacului
Limitat (forme simetrice, simple)
Înalt (decupaj, balamale vii, căptușeli)
Consistență în greutate
Excelent (±0,3%)
Bun (±1%) cu controlul porții supapei
Investiție inițială în instrument
Foarte mare (presă rotativă)
Inferioară pentru cavitație moderată
Deșeuri materiale
Minimal (fără alergător)
Poate fi zero cu canalul fierbinte
Cea mai bună aplicație
Capace de apă/CSD simple, cu volum mare
Capace complexe cu căptușeală, benzi de evidență a falsificării

Verdict:Pentru capace de volum foarte mare, foarte simple (de exemplu, capace de apă de 28 mm), modelarea prin compresie este dominantă. Dar pentru majoritatea capacelor care necesită precizie, inele de evidență a falsificării, integrarea căptușelii sau geometrie complexă, turnarea prin injecție cu matrițe cu cavitație mare este alegerea preferată.

2. Controlul porții supapei canalului cald în matrițe cu capac

În matrițele de injecție cu capac cu cavitație mare, canalul fierbinte este inima. Porțile deschise convenționale lasă un vestigiu de poartă care se poate zgâria sau curge. Portile supapelor sunt esențiale pentru majoritatea capacelor pentru băuturi.

Cum funcționează porțile supapelor:

Un știft acţionat pneumatic sau hidraulic se deplasează înainte pentru a închide poarta după ce cavitatea este umplută și ambalată. Acest lucru oprește topirea curat, lăsând o urmă minimă de martor.

Cerințe cheie pentru matrițele cu capac cu cavitație mare:


  • Închidere secvenţială a supapei:Pentru matrițele cu 48 de cavități sau mai mult, deschiderea simultană a tuturor porților creează umplere dezechilibrată datorită distribuției presiunii în galerie. Deschiderea secvențială (pe zone) echilibrează debitul și reduce vârfurile de presiune.
  • Design vârf de pin:Geometria vârfului bolțului supapei (plată, conică sau sferică) afectează dimensiunea marcajului și fiabilitatea etanșării. Pentru capacele de băuturi răcoritoare carbogazoase (CSD) care trebuie să mențină presiunea, o poartă perfect etanșă este esențială.
  • Rezistenta la uzura:Bolțurile și bucșele supapei suferă milioane de cicluri. Acestea trebuie să fie fabricate din materiale rezistente la uzură (de exemplu, oțel inoxidabil acoperit cu carbură de tungsten) și să aibă un spațiu liber precis (0,01–0,02 mm).
  • Tcontrolul temperaturii:Fiecare duză trebuie să aibă un termocuplu și un încălzitor independent pentru a preveni înghețarea sau degradarea topiturii.

Sfat: Pentru capacele cu căptușeală interioară (de exemplu, căptușeli cu barieră de oxigen pentru capacele pentru suc), roțile supapelor sunt adesea plasate în interiorul cavității capacului (sub-portă) pentru a ascunde vestigiile.

3. Ejectie de mare viteză: mecanică vs. pneumatică

Într-un ciclu de 4 secunde, ejectarea trebuie să fie fulgerător de rapidă și absolut fiabilă. Două metode principale sunt utilizate în matrițele pentru capace:

Ejectie mecanica (placa de stripare):

O placă de stripare cu arc înconjoară miezul. Pe măsură ce matrița se deschide, placa de stripare este împinsă înainte față de miez, dezbrăcând capacul. Acesta este simplu și robust, dar cursa de întoarcere adaugă o fracțiune de secundă.

Evacuare pneumatică (suflă de aer):

Aerul comprimat (3–6 bar) este direcționat prin miez, suflând capacul. Acest lucru este extrem de rapid și blând, dar necesită o etanșare perfectă a miezului și poate fi zgomotos.

Practică tipică pentru matrițele cu capac cu cavitație mare:

Combinați o mișcare scurtă a plăcii de stripare (2–3 mm) pentru a ridica capacul de pe miez, urmată de o suflare de aer pentru a o împinge. Placa de stripare asigură că capacul este rupt uniform din miez, în timp ce aerul completează evacuarea fără a atinge suprafața de etanșare a capacului.

Timpul de evacuare:Cursa de evacuare trebuie să aibă loc după ce matrița este complet deschisă pentru a evita coliziunea cu jumătatea fixă. Matrite avansate folosesc placi de stripare actionate prin came sau servo actionate pentru sincronizare precisa.

4. Optimizarea răcirii pentru matrițe cu capac

Răcirea consumă 60-80% din timpul ciclului. În matrițele cu capac cu cavitație mare, răcirea eficientă este cheia realizării ciclurilor de sub 5 secunde.

Răcirea miezului:Pinul de miez este de obicei partea cea mai fierbinte. Canalele de răcire drepte tradiționale din miez sunt ineficiente.

Metodele mai bune includ:Barbotatoare (inserții de tub rotativ): Lichidul de răcire curge într-un tub mic spre partea de jos a miezului și se întoarce prin inelare, extragând căldură.

Inserții de răcire în spirală:O canelură elicoidală este prelucrată în inserția de miez, creând o cale de curgere în spirală pentru un contact maxim cu suprafața.

Răcire conformă (inserții imprimate 3D): pentru miezurile complexe, inserțiile fabricate aditiv cu canale conforme pot reduce timpul de răcire cu 30–40%.

Răcirea cavității:Jumătatea cavității necesită și o răcire agresivă. Folosiți barbote sau canale drepte cât mai aproape posibil de suprafața cavității (1,5–2,5 mm distanță).

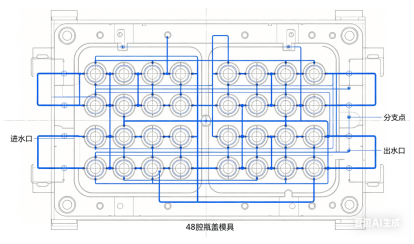
Debit lichid de răcire:Asigurați un flux turbulent (număr Reynolds > 5.000) în toate canalele. Calculați căderea de presiune; o matriță cu 48 de cavități poate necesita mai multe circuite de răcire în paralel pentru a menține un debit ridicat.

Separarea circuitului de racire:Pentru capacele înalte (de exemplu, șepcile sport), circuitele separate pentru porțiunile superioare și inferioare ale miezului pot elimina ovalitatea.


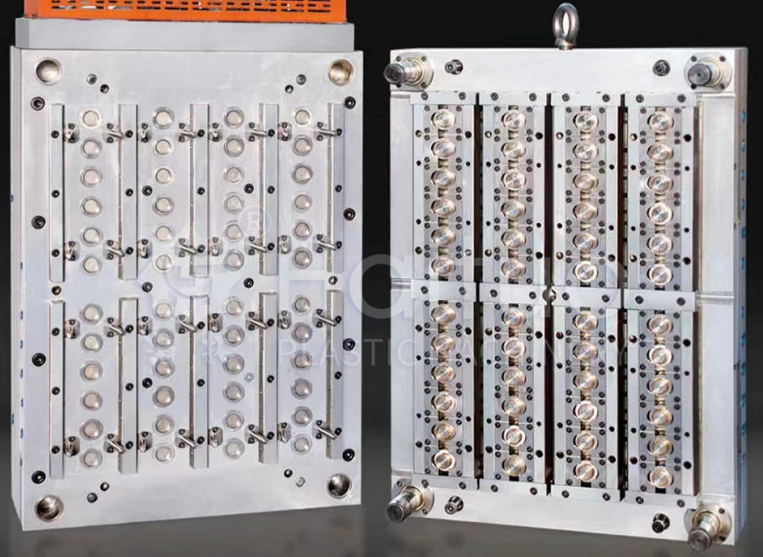
5. Studiu de caz: Mold pentru capac pentru băuturi răcoritoare carbogazoase cu 48 de cavități

Provocare:O companie importantă de băuturi avea nevoie de o matriță pentru capace PCO 1881 CSD de 28 mm (băuturi răcoritoare carbogazoase). Ciclu țintă: 4,2 secunde. Volumul anual: 80 de milioane de capace. Material: PP + 5% agent antistatic.

Abordarea designului:


  • Cavitație:48 de cavități dispuse într-un aspect 6×8. Baza matriței: oțel de înaltă rezistență (1.2738) cu stâlpi de susținere sub fiecare cavitate pentru a preveni deformarea plăcii.
  • Runner fierbinte:48 duze de tip robinet, deschidere secvențială de zone (3 zone cu 16 cavități). Canale de curgere ale colectorului echilibrate computerizat cu o abatere de 2%.
  • Răcire:Știfturile miezului au folosit inserții de răcire în spirală (aliaj de cupru) pentru extracția rapidă a căldurii. Pe partea cavitatii folosite barbotari. Fiecare cavitate avea propriul său circuit de răcire independent pentru a asigura uniformitatea.
  • Ejectie:Placă de stripare cu cursă inițială de 0,5 mm + suflare de aer temporizată (4 bar). Arcuri de retur ejector proiectate pentru 5 milioane de cicluri.
  • Materiale:Știfturi de miez: H13 nitrurat la o duritate a suprafeței de 65 HRC; Inserții din cavitate: S136 inoxidabil pentru rezistență la coroziune din cauza gazului carbonizat.


Rezultate după încercare:

  • Timp de ciclu realizat:4,0 secunde (mai bine decât ținta)
  • Variația greutății capacelor:±0,2%
  • Vestigiul porții:mai puțin de 0,05 mm, fără scurgeri în testul de presiune (capsele ținute la 4 bar CO₂)
  • Timp de răcire:1,9 secunde (45% din ciclul total) Mucegaiul a produs 5 milioane de capace înainte de prima întreținere preventivă programată

Lecții învățate:Combinația de răcire în spirală în miezuri și blocarea secvenţială a supapelor a fost cheia. Ulterior, clientul a comandat o a doua matriță identică și ambele rulează unul lângă altul pe două mașini care produc 2.500 de capace pe minut în total.

6. Considerații de întreținere pentru matrițe cu capac cu cavitație mare

Formele cu cavitație mare care rulează viteze mari necesită întreținere riguroasă:

  • Curățarea bolțului supapei:La fiecare 500.000 de cicluri, știfturile și bucșele supapei trebuie curățate de depunerile de carbon. Utilizați o perie moale din alamă și solvent.
  • Detartrarea canalului de răcire:Acumularea de calcar reduce eficiența răcirii. Efectuați detartrarea chimică la fiecare 1 milion de cicluri.
  • Ungerea sistemului ejector:Ghidajele plăcii de stripare și supapele de aer necesită lubrifiere regulată și înlocuire a etanșării.
  • Verificarea încălzitorului cu canal fierbinte:Măsurați rezistența fiecărui încălzitor la fiecare tragere de matriță.
  • Program preventiv:După 3 milioane de cicluri, înlocuiți toate piesele de uzură (știfturi de supapă, bucșe, arcuri).

Concluzie

Formele cu cavități mari și viteze mari sunt minuni de inginerie care împing limitele turnării prin injecție. Dacă alegeți compresia sau injecția depinde de volumul, complexitatea capacului și capacitatea de investiție. Pentru capace turnate prin injecție, succesul constă în trei piloni:

  • Canale calde cu poarta supapeicu control secvenţial şi materiale rezistente la uzură.
  • Evacuare de mare vitezăcombinând placa de stripare și suflarea cu aer.
  • Răcire optimizatăfolosind barbotare, inserții spiralate sau modele conforme.

Carcasa matriței cu capac CSD cu 48 de cavități arată că, cu un design adecvat și o producție de precizie, turnarea prin injecție poate rivaliza cu turnarea prin compresie în viteză, oferind în același timp o flexibilitate mult mai mare de proiectare.

În calitate de producător de matrițe, stăpânirea acestor tehnologii va deschide ușile către piața de închidere de mare volum, unul dintre cele mai exigente, dar mai pline de satisfacții segmente ale industriei noastre.

Știri similare
Lasă-mi un mesaj
X
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor. Politica de confidențialitate
RespingeAccepta