URMAȚI-NE:

Ştiri

Relația dintre defectele de turnare prin injecție și matrițe

2026-04-23 0 Lasă-mi un mesaj

Introducere

        Defectele de turnare prin injecție sunt adesea frustrante. Când o piesă iese cu chiuvete, deformare, urme de arsuri sau injecții scurte, prima reacție a multor manageri de producție este să ajusteze parametrii mașinii - temperatură, presiune, viteza de injecție sau timpul de răcire. În timp ce aceste ajustări ajută uneori, cauza principală este adesea mai profundă: în matrița în sine.

        În calitate de tehnician de matriță cu experiență, am asistat la nenumărate cazuri în care s-au pierdut săptămâni în reglarea parametrilor, doar pentru a constata că designul matriței a fost adevăratul vinovat. Adevărul este,o matriță bine concepută poate produce piese de calitate chiar și cu o fereastră largă de procesare; o matriță proiectată prost nu va produce niciodată o calitate constantă, indiferent cât de fin este mașina.

        Acest articol se concentrează pe cauzele legate de mucegai ale defectelor comune de turnare prin injecție. Înțelegerea acestor relații permite producătorilor de matrițe și turnatorilor prin injecție să colaboreze mai eficient, abordând problemele la sursă, mai degrabă decât să aplice remedieri temporare.

1. Fotografii scurte (umplere incompletă)

        Cum arată: Cavitatea matriței nu este complet umplută; marginile părților lipsesc sau sunt rotunjite.

        Cauze legate de mucegai:

  • Porți sau canale subdimensionate: căile restrictive de curgere cresc căderea de presiune, împiedicând topitura să ajungă la extremitățile cavității.
  • Poziția proastă a porții: Porțile amplasate departe de secțiunile subțiri sau la capătul căilor lungi de curgere provoacă înghețarea prematură.
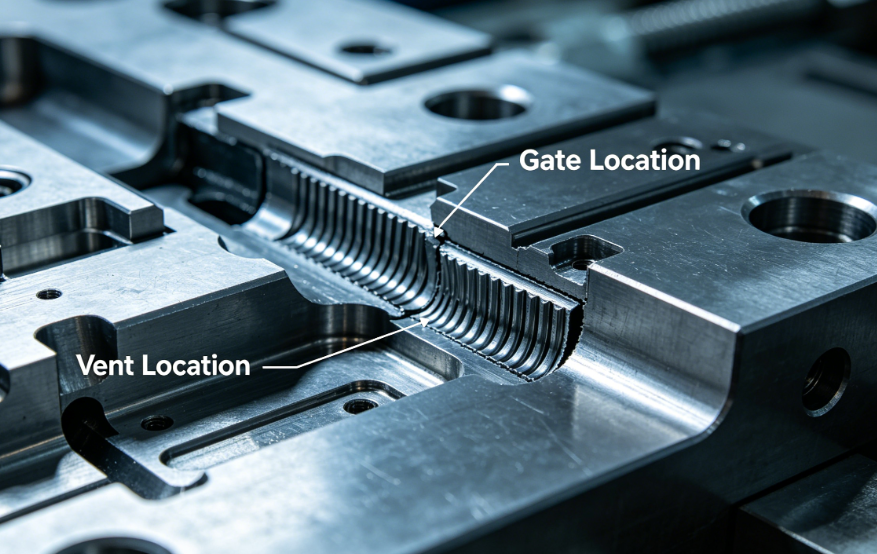
  • Aerisire inadecvată: Aerul prins comprimă și împiedică înaintarea topiturii.
  • Design subțire al peretelui nominal: Sub grosimea minimă recomandată pentru material.
  • Limacși reci: Lipsa unui puț de limac rece permite materialului răcit să blocheze poarta.

       Solutii:

  • Măriți diametrele porții și ale canalelor (utilizați analiza curgerii matriței pentru a verifica).
  • Mutați porțile mai aproape de zonele greu de umplut.
  • Adăugați sau adânciți orificiile de ventilație (adâncime tipică: 0,02–0,05 mm, în funcție de material).
  • Verificați grosimea peretelui cu designerul de produs.
  • Adăugați puțuri pentru melci reci la capetele canalului și la porțile opuse.

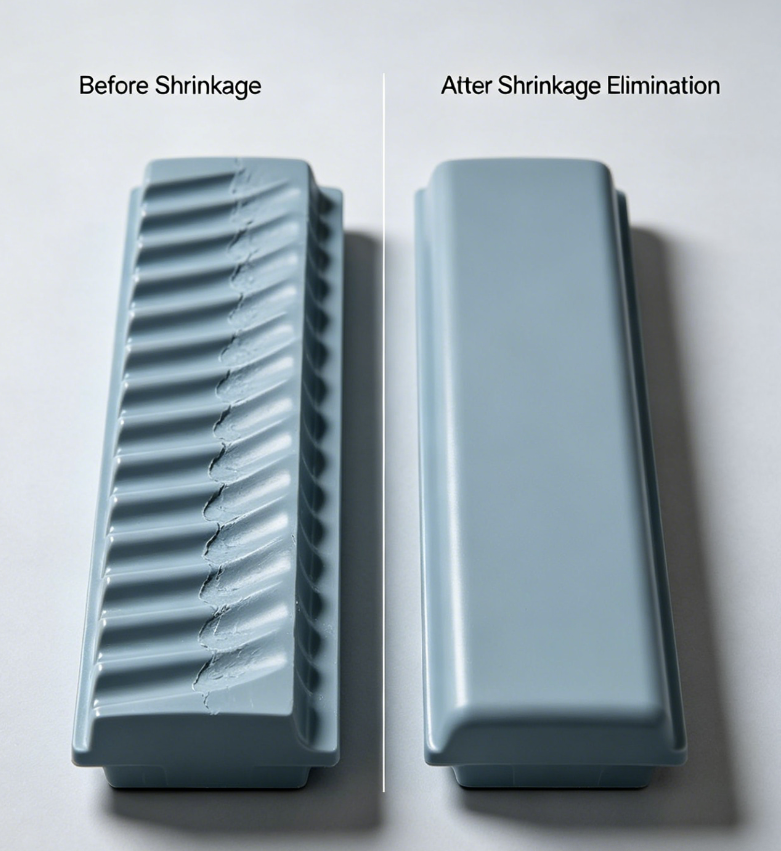
2. Semne de chiuvetă

        Cum arată: Depresiuni de suprafață, de obicei deasupra nervurilor groase sau bofurilor.

        Cauze legate de mucegai:

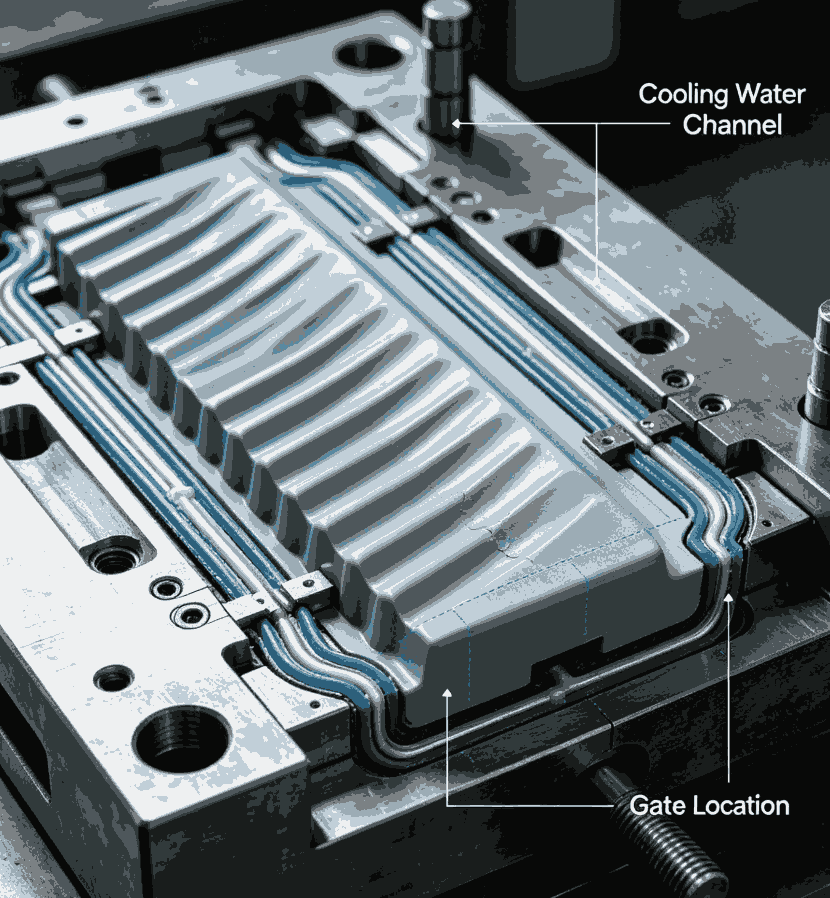
  • Răcire insuficientă în secțiuni groase:Amplasarea inadecvată a canalului de răcire permite ca materialul de bază să se micșoreze mai mult decât pielea.
  • Porți subdimensionate:Înghețarea prematură a porții împiedică presiunea de ambalare să ajungă la secțiunea groasă.
  • Locație slabă a porții:Poarta prea departe de zona groasă înseamnă că presiunea de ambalare se pierde înainte de a ajunge la ea.
  • Lipsa controlului raportului de grosime nervură/bază:Grosimea nervurii depășește 60% din peretele nominal.

        Solutii:

  • Poziționați canalele de răcire mai aproape de secțiuni groase; luați în considerare deflectoarele sau barbotoarele.
  • Măriți poarta sau treceți la un tip de poartă mai mare (poartă ventilator, poartă tunel).
  • Mutați poarta lângă secțiunea groasă.
  • Reduceți grosimea nervurilor la 40–60% din peretele nominal (schimbarea designului, dar mucegaiul trebuie să se adapteze).

3. Warpage (Distorsiunea părții)

        Cum arată:Piesa este răsucită, înclinată sau neuniformă după ejectare.

        Cauze legate de mucegai:

  • Răcire neuniformă:Diferențele de temperatură a matriței în cavitate provoacă o contracție diferențială.
  • Design necorespunzător de evacuare:Știfturi de ejectare împingând neuniform sau pe secțiuni subțiri.
  • Sistem de rulare dezechilibrat:În matrițele cu mai multe cavități, umplerea inegală duce la tensiuni reziduale diferite.
  • Unghi de pescaj inadecvat:Forțele mari de ejectare deformează piesa.
  • Orientare indusă de poartă:Porțile plasate în secțiuni subțiri sau în centrul piesei cauzează o orientare moleculară care se deformează la răcire.

        Solutii:

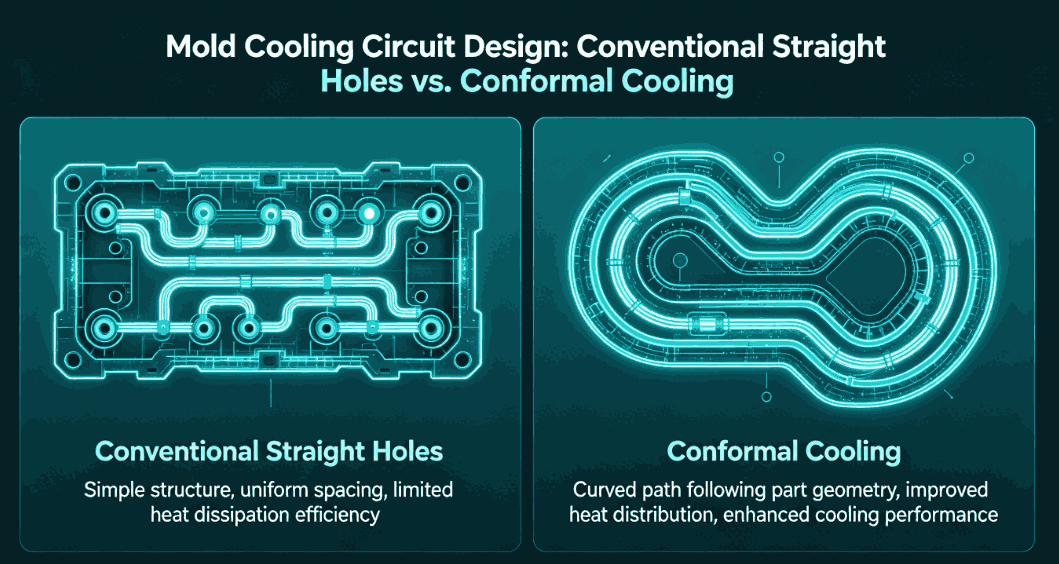
  • Optimizați aspectul circuitului de răcire: utilizați răcirea conformă pentru geometrii complexe.
  • Plasarea bolțului ejectorului echilibrului; utilizați știfturi mai mari sau mai multe pe secțiuni subțiri.
  • Proiectați canale echilibrate în mod natural (lungime egală a fluxului către fiecare cavitate).
  • Măriți unghiul de tiraj (1–2° pentru majoritatea materialelor, 3–5° pentru suprafețele texturate).
  • Localizați porți la secțiuni groase sau utilizați mai multe porți.


4. Urme de ardere / Încălzire dielectrică

        Cum arată:Urme de ars maro sau negre, de obicei la sfârșitul curgerii sau în coaste adânci.

        Cauze legate de mucegai:

  • Aerisire insuficientă:Aerul prins în buzunarele oarbe sau pe fronturile de curgere devine comprimat și se încălzește, degradând polimerul.
  • Aerisirile prea puțin adânci sau blocate:Gazul nu poate scăpa suficient de repede.
  • Design slab de ventilație a liniei de despărțire:Orificiile de ventilație nu sunt situate în ultimul loc de umplut.

        Solutii:

  • Adăugați orificii de aerisire la toate punctele finale ale traseului de curgere și fundul nervurilor adânci.
  • Utilizați adâncimi de aerisire adecvate pentru material (de exemplu, 0,02 mm pentru PP, 0,01 mm pentru PC).
  • Luați în considerare utilizarea inserțiilor de oțel poroase (sinterizate) pentru nevoi extreme de aerisire.
  • Adăugați știfturi de evacuare cu caneluri de aerisire.

5. Flash (bavuri)

        Cum arată:Excesul de plastic subțire la linia de despărțire, orificiile pentru știfturi ale ejectorului sau închiderea glisorului.

       Cauze legate de mucegai:

  • Tonajul de cleme insuficient pentru zona proiectată: matrița este prea mare pentru mașină, dar matrița în sine poate fi o cauză dacă integritatea liniei de despărțire este slabă.
  • Linie de despărțire uzată sau deteriorată: Deteriorările sau uzura anterioară permit evacuarea plasticului.
  • Rigiditate inadecvată a matriței: plăcile de matriță se îndoaie la presiunea de injecție, deschizând goluri.
  • Adâncime incorectă de ventilație: orificiile de ventilație prea adânci acționează ca canale de bliț.
  • Montare slabă a glisoarelor sau inserțiilor: goluri la suprafețele de închidere.

       Solutii:

  • Reparați sau tăiați suprafețele liniei de despărțire.
  • Adăugați stâlpi de susținere în spatele plăcii cavitate pentru a preveni îndoirea. Asigurați-vă că orificiile de ventilație sunt tăiate la adâncimea corespunzătoare (de obicei 0,02–0,05 mm, urmată de o relief de 0,5–1,0 mm).
  • Prelucrați suprafețele de închidere cu unghiuri și potriviri adecvate.

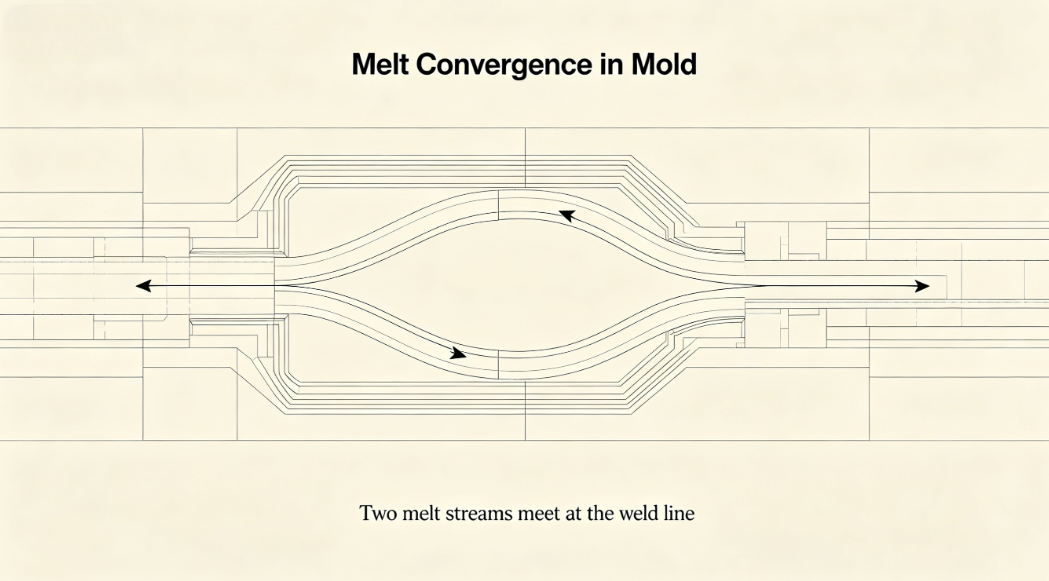
6. Linii de sudură (linii de tricot)

        Cum arată:Linii vizibile unde două fronturi de curgere se întâlnesc; adesea însoțită de slăbiciune.

       Cauze legate de mucegai:

  • Porți multiple care provoacă convergerea fronturilor de curgere:Inerente design-urilor cu mai multe porți.
  • Obstrucții în cavitate:Miezuri, inserții sau nervuri care despart fluxul.
  • Fronturi topite la rece:Proiectare slabă a porții sau puțuri de melc rece insuficiente.
  • Aerisire inadecvată la locația liniei de sudură:Aerul prins previne încurcarea moleculară.

        Solutii:

  • Mutați porțile pentru a muta liniile de sudură în zone necritice.
  • Măriți dimensiunea porții sau comutați la un alt tip de poartă (de exemplu, poarta ventilatorului).
  • Adăugați un buzunar de aerisire la locul liniei de sudură.
  • Utilizați un canal fierbinte cu valvă secvenţială pentru a elimina liniile de sudură.

7. Defecte de suprafață: Urme de curgere, Splay și Haze

        Cum arată:Dunări, modele ondulate sau zone terne de pe suprafața piesei.

       Cauze legate de mucegai:

  • Design slab al portii:Porțile prea mici sau amplasate incorect provoacă jet sau ezitare.
  • Colțuri ascuțite sau modificări bruște ale grosimii peretelui:Cauza instabilitate a fluxului.
  • Suprafața mucegaiului rece:Designul slab al circuitului de răcire duce la puncte reci care răcesc prematur topitura.
  • Suprafața cavității contaminată sau rugoasă:Provoacă întindere și luciu slab.

        Solutii:

  • Utilizați o poartă mai mare sau un design de poartă care promovează extinderea treptată (poartă ventilator, poartă film).
  • Tranziții netede în cavitate (raza tuturor colțurilor ascuțite).
  • Optimizați uniformitatea răcirii.
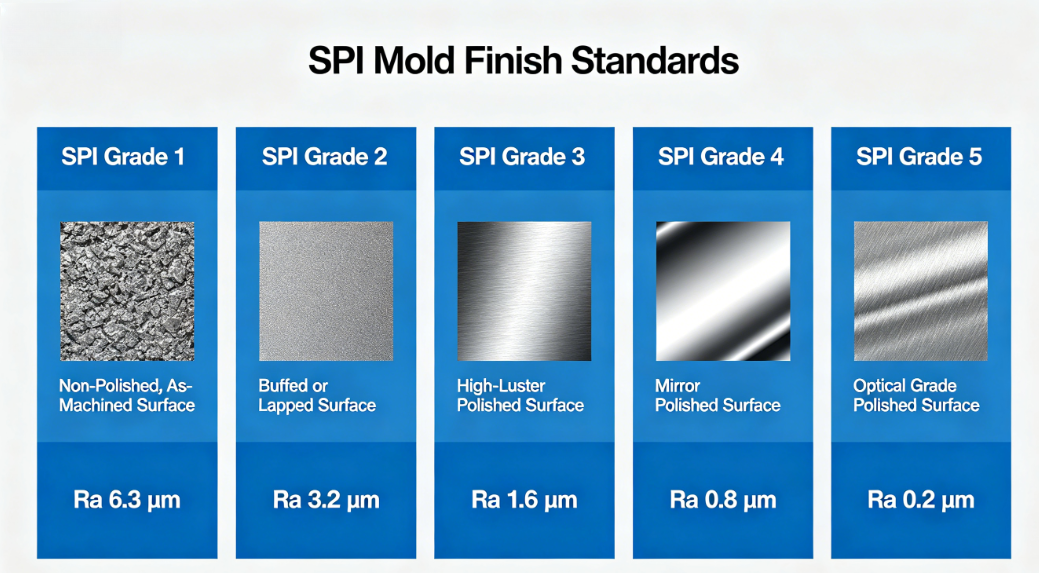
  • Lustruiți suprafața cavității până la finisajul dorit (lustruire în oglindă pentru părțile lucioase).

8. Semne ale pinii ejectorului / Marcaje de împingere

        Cum arată:Urme ridicate sau scufundate acolo unde pinii ejectorului intră în contact cu piesa.

        Cauze legate de mucegai:

  • Ciornă insuficientă:Forța mare de ejectare se concentrează pe vârfurile știfturilor.
  • Pinuri de evacuare prea puține sau prost plasate:Ejectie neuniformă.
  • Diametrul știftului prea mic:Concentrație mare de stres.
  • Probleme de returnare a pinului ejectorului:Ştifturile nu s-au retras complet înainte de ciclul următor.

         Solutii:

  • Măriți unghiul de pescaj.
  • Adăugați mai mulți știfturi de evacuare sau utilizați diametre mai mari.
  • Așezați știfturi pe nervuri, șuruburi sau alte suprafețe non-cosmetice.
  • Asigurați-vă că sistemul de retur al ejectorului este adecvat (arcuri sau știfturi de retur pozitiv).

Studiu de caz: de la defect la soluție

        Un client care producea o matriță cilindric cu 32 de cavități a raportat urme persistente de deformare și scufundare pe zona de atașare a clemei. După două săptămâni de ajustări ale parametrilor mașinii fără nicio îmbunătățire, am efectuat o revizuire a matriței.

        Constatari:

  • Canalele de răcire erau departe de șeful clipului gros.
  • Poarta a fost situată la capătul opus, provocând pierderi de presiune.
  • Știfturile ejectorului au fost distribuite neuniform.

       Acțiuni întreprinse:

  • S-a adăugat un deflector în circuitul de răcire lângă șef.
  • Am mutat poarta mai aproape de zona șefului.
  • S-au adăugat doi pini de evacuare suplimentari.

        Rezultate:

        Warpage redus cu 80%; Urme de chiuvetă eliminate. Rata deșeurilor de producție a scăzut de la 12% la 2%.

Concluzie

        Relația dintre defectele de turnare prin injecție și matriță este directă și adesea dominantă. În timp ce parametrii de proces pot compensa uneori problemele minore ale matriței, soluția fundamentală constă în proiectarea corectă a matriței - deschidere adecvată, răcire echilibrată, aerisire adecvată, evacuare robustă și unghiuri corecte de tiraj.

        În calitate de producător de matrițe, responsabilitatea noastră se extinde dincolo de livrarea unei matrițe care se potrivește mașinii. Trebuie să proiectăm matrițe care să fie tolerante, robuste și optimizate pentru materialul specific și geometria piesei. Pentru mașinile de turnat prin injecție, înțelegerea acestor cauze legate de mucegai permite o depanare mai eficientă și o comunicare mai bună cu furnizorii de matrițe.

        Când întâmpinați un defect persistent, înainte de a atinge comenzile mașinii, întrebați: Ar putea fi mucegaiul cauza?


Știri similare
Lasă-mi un mesaj
X
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor. Politica de confidențialitate
RespingeAccepta